

Hej tam! Jestem dostawcą rur stalowych A333 Gr.1 i dzisiaj chcę porozmawiać o wymaganiach dotyczących obróbki tego wspaniałego produktu.
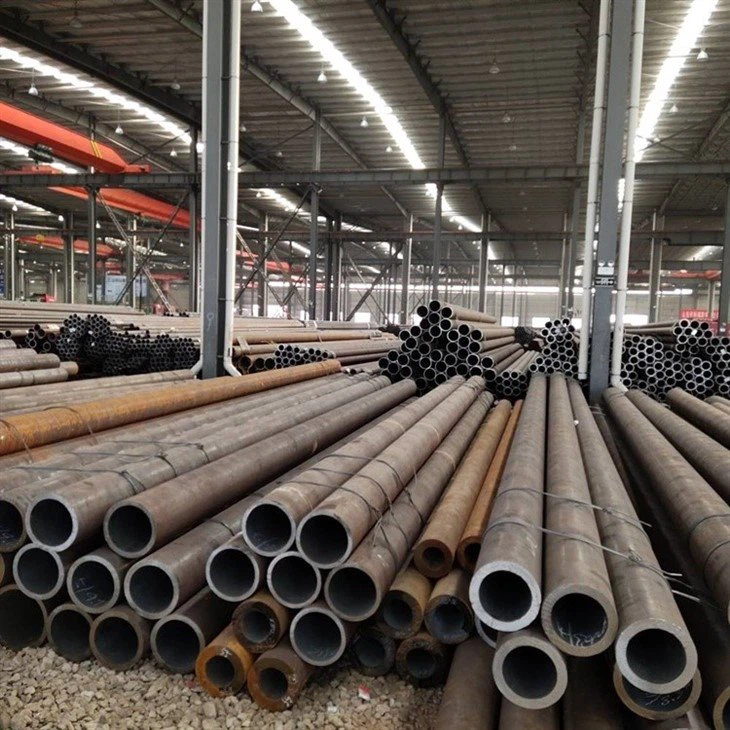
Na początek zrozummy, o co chodzi w rurze stalowej A333 Gr.1. Rura stalowa A333 Gr.1 to rodzaj rury stalowej niskotemperaturowej, zaprojektowanej tak, aby dobrze działała w zimnym otoczeniu. Więcej informacji na ten temat znajdziesz pod tym linkiem:Rura stalowa A333 gr.1. Jest często stosowany w branżach takich jak ropa i gaz, przetwórstwo chemiczne i wytwarzanie energii, gdzie istnieje zapotrzebowanie na rury, które wytrzymują niskie temperatury bez utraty swojej integralności.
Właściwości materiału
Zanim zagłębimy się w wymagania dotyczące obróbki, istotne jest poznanie właściwości materiałowych rury stalowej A333 Gr.1. Stal ta charakteryzuje się dobrą równowagą wytrzymałości i plastyczności. Ma stosunkowo niską zawartość węgla, co zapewnia mu lepszą spawalność i odkształcalność. Skład chemiczny zazwyczaj obejmuje pierwiastki takie jak węgiel, mangan, fosfor, siarka, krzem i niektóre pierwiastki śladowe. Elementy te współpracują ze sobą, aby nadać rurze unikalne właściwości.
Cięcie
Jeśli chodzi o cięcie rur stalowych A333 Gr.1, istnieje kilka opcji. Jedną z najpopularniejszych metod jest użycie piły. W zależności od wielkości i grubości rury można zastosować piły taśmowe lub tarczowe. W przypadku rur o mniejszej średnicy piła tarczowa z ostrzem z węglików spiekanych może wykonać tę pracę szybko i czysto. Ostrze powinno być ostre, aby zapewnić gładkie cięcie i zapobiec uszkodzeniu powierzchni rury.
Jeśli masz do czynienia z grubszymi rurami, lepszym wyborem może być piła taśmowa. Piły taśmowe radzą sobie z większymi przekrojami i zapewniają bardziej precyzyjne cięcie. Należy jednak upewnić się, że prędkość piły i posuw są ustawione prawidłowo. Zbyt duża prędkość może spowodować przegrzanie i szybkie zużycie ostrza, natomiast zbyt niska prędkość może spowodować nierówne cięcie.
Inną metodą cięcia jest cięcie plazmowe. Cięcie plazmowe doskonale nadaje się do szybkiego przecinania grubych rur stalowych. Wykorzystuje strumień zjonizowanego gazu o dużej prędkości do stopienia i wydmuchania metalu. Należy jednak pamiętać, że cięcie plazmowe może pozostawić na powierzchni rury strefę wpływu ciepła. Ta strefa może mieć inne właściwości materiałowe niż reszta rury, dlatego może być konieczne wykonanie obróbki po cięciu, jeśli odcięty koniec będzie spawany lub używany w krytycznym zastosowaniu.
Tolerancje obróbki
Tolerancje obróbki są bardzo ważne podczas pracy z rurą stalową A333 Gr.1. Dokładność wymiarowa rury ma kluczowe znaczenie dla prawidłowego dopasowania i wydajności. Na przykład, jeśli wewnętrzna średnica rury nie mieści się w określonej tolerancji, może to powodować problemy z przepływem płynu lub połączeniem z innymi komponentami.
Tolerancja średnicy zewnętrznej jest również krytyczna, zwłaszcza gdy rura musi pasować do określonej obudowy lub złącza. Zwykle tolerancje dla rur stalowych A333 Gr.1 są określone w odpowiednich normach. Przestrzeganie tych standardów podczas procesu obróbki jest niezbędne, aby zapewnić jakość produktu końcowego.
Gwintowanie
Gwintowanie jest często wymagane, gdy trzeba połączyć rurę stalową A333 Gr.1 z innymi komponentami. Istnieją różne typy gwintów, takie jak NPT (National Pipe Tapered) i BSP (British Standard Pipe). Proces gwintowania należy wykonać ostrożnie, aby zapewnić prawidłowe uszczelnienie i połączenie.
Do wycinania gwintów na rurze można użyć maszyny do gwintowania. Aby uzyskać prawidłowy skok i głębokość gwintu, należy prawidłowo ustawić maszynę. Ważne jest również, aby podczas gwintowania używać dobrej jakości chłodziwa. Płyn obróbkowy pomaga ochłodzić narzędzie tnące, zmniejszyć tarcie i poprawić wykończenie powierzchni gwintów.
Spawalniczy
Spawanie jest powszechnym sposobem łączenia rur stalowych A333 Gr.1. Wymaga to jednak specjalnych rozważań ze względu na niskotemperaturowe właściwości stali. Przed spawaniem powierzchnie rur muszą być czyste i wolne od wszelkich zanieczyszczeń, takich jak rdza, olej lub brud.
Często konieczne jest wstępne podgrzewanie, aby zmniejszyć ryzyko pękania w obszarze spoiny. Temperatura wstępnego nagrzewania zależy od grubości rury i zastosowanego procesu spawania. Na przykład w przypadku cieńszych rur wystarczająca może być niższa temperatura wstępnego podgrzewania, podczas gdy grubsze rury mogą wymagać wyższej temperatury.
Sam proces spawania powinien być dokładnie kontrolowany. Spawanie łukiem metalowym w osłonie (SMAW), spawanie łukiem wolframowym w gazie (GTAW) i spawanie łukiem gazowym (GMAW) to tylko niektóre z powszechnie stosowanych procesów spawania rur stalowych A333 Gr.1. Każdy proces ma swoje zalety i wady, a wybór zależy od takich czynników, jak konstrukcja złącza, grubość rury i środowisko spawania.
Wykończenie powierzchni
Wykończenie powierzchni rury stalowej A333 Gr.1 jest również ważne. Gładkie wykończenie powierzchni może zmniejszyć tarcie wewnątrz rury, co jest korzystne dla przepływu płynu. Może również zapobiegać gromadzeniu się brudu i zanieczyszczeń na powierzchni rury, co z czasem może prowadzić do korozji.
Dobre wykończenie powierzchni można osiągnąć poprzez procesy takie jak szlifowanie lub polerowanie. Szlifowanie może być stosowane w celu usunięcia wszelkich szorstkich plam lub zadziorów pozostałych po cięciu lub obróbce. Następnie można przeprowadzić polerowanie, aby nadać rurze gładki i błyszczący wygląd.
Porównanie z rurą stalową A333 gr.3
Warto porównać rurę stalową A333 Gr.1 zRura stalowa A333 gr.3. Chociaż obie są rurami ze stali niskotemperaturowej, A333 Gr.3 ma wyższą zawartość niklu. Zapewnia to lepszą wytrzymałość w niskich temperaturach w porównaniu do A333 Gr.1. Pod względem obróbki podstawowe procesy są podobne, ale A333 Gr.3 może wymagać bardziej ostrożnego postępowania ze względu na wyższą zawartość stopu.
Kontrola jakości
W całym procesie obróbki niezbędna jest kontrola jakości. Należy sprawdzić wymiary, wykończenie powierzchni i właściwości materiału rury stalowej A333 Gr.1 na różnych etapach. Do wykrycia wszelkich wewnętrznych defektów rury można zastosować nieniszczące metody badań, takie jak badania ultradźwiękowe, badania cząstek magnetycznych lub badania radiograficzne.
Wniosek
Podsumowując, obróbka rury stalowej A333 Gr.1 wymaga dobrego zrozumienia jej właściwości materiałowych i odpowiednich technik. Od cięcia po spawanie, każdy etap musi być starannie przeprowadzony, aby mieć pewność, że produkt końcowy spełnia wymagane standardy. Niezależnie od tego, czy używasz go w projekcie na małą skalę, czy w dużym zastosowaniu przemysłowym, przestrzeganie poniższych wymagań dotyczących obróbki pomoże Ci w pełni wykorzystać rurę stalową A333 Gr.1.
Jeśli jesteś na rynku rury stalowej A333 Gr.1 lub masz jakiekolwiek pytania dotyczące jej wymagań dotyczących obróbki, nie wahaj się z nami skontaktować. Jesteśmy tutaj, aby zapewnić Ci wysokiej jakości rury i wsparcie potrzebne do Twoich projektów. Możesz dowiedzieć się więcej o naszymRura stalowa niskotemperaturowaoferty na naszej stronie internetowej.

Referencje
- Standardowa specyfikacja ASTM A333 dla rur stalowych bez szwu i spawanych do pracy w niskich temperaturach
- ASME B31.3 Kodeks rurociągów procesowych
- Podręcznik spawania, Amerykańskie Towarzystwo Spawalnicze